TL;DR#
- 前回印刷した型にシリコーンを流し込み、直径20mmほどのシリコーンボールを造形した
- 流れは「型をグルーガンで固定 → 体積を計算して計量・混合 → 脱泡して流し込む → 硬化 → 取り出してバリ取り」
- シリコーンの量は、アドオンで測ったマスターの体積に カップに残る分として5mLほど 足して計量する
- 今回は型の合わせ面で硬化不良が起きたので、型は使う前に中性洗剤などで洗う のがおすすめ
- 完成品はゴミが付きやすいので、タルク系のベビーパウダー をまぶしておく
はじめに#
みなさんこんにちは、GesonAnkoです。 今回は前回作って印刷した型に、実際にシリコーンを流し込んで造形していきます。
型を固定する#
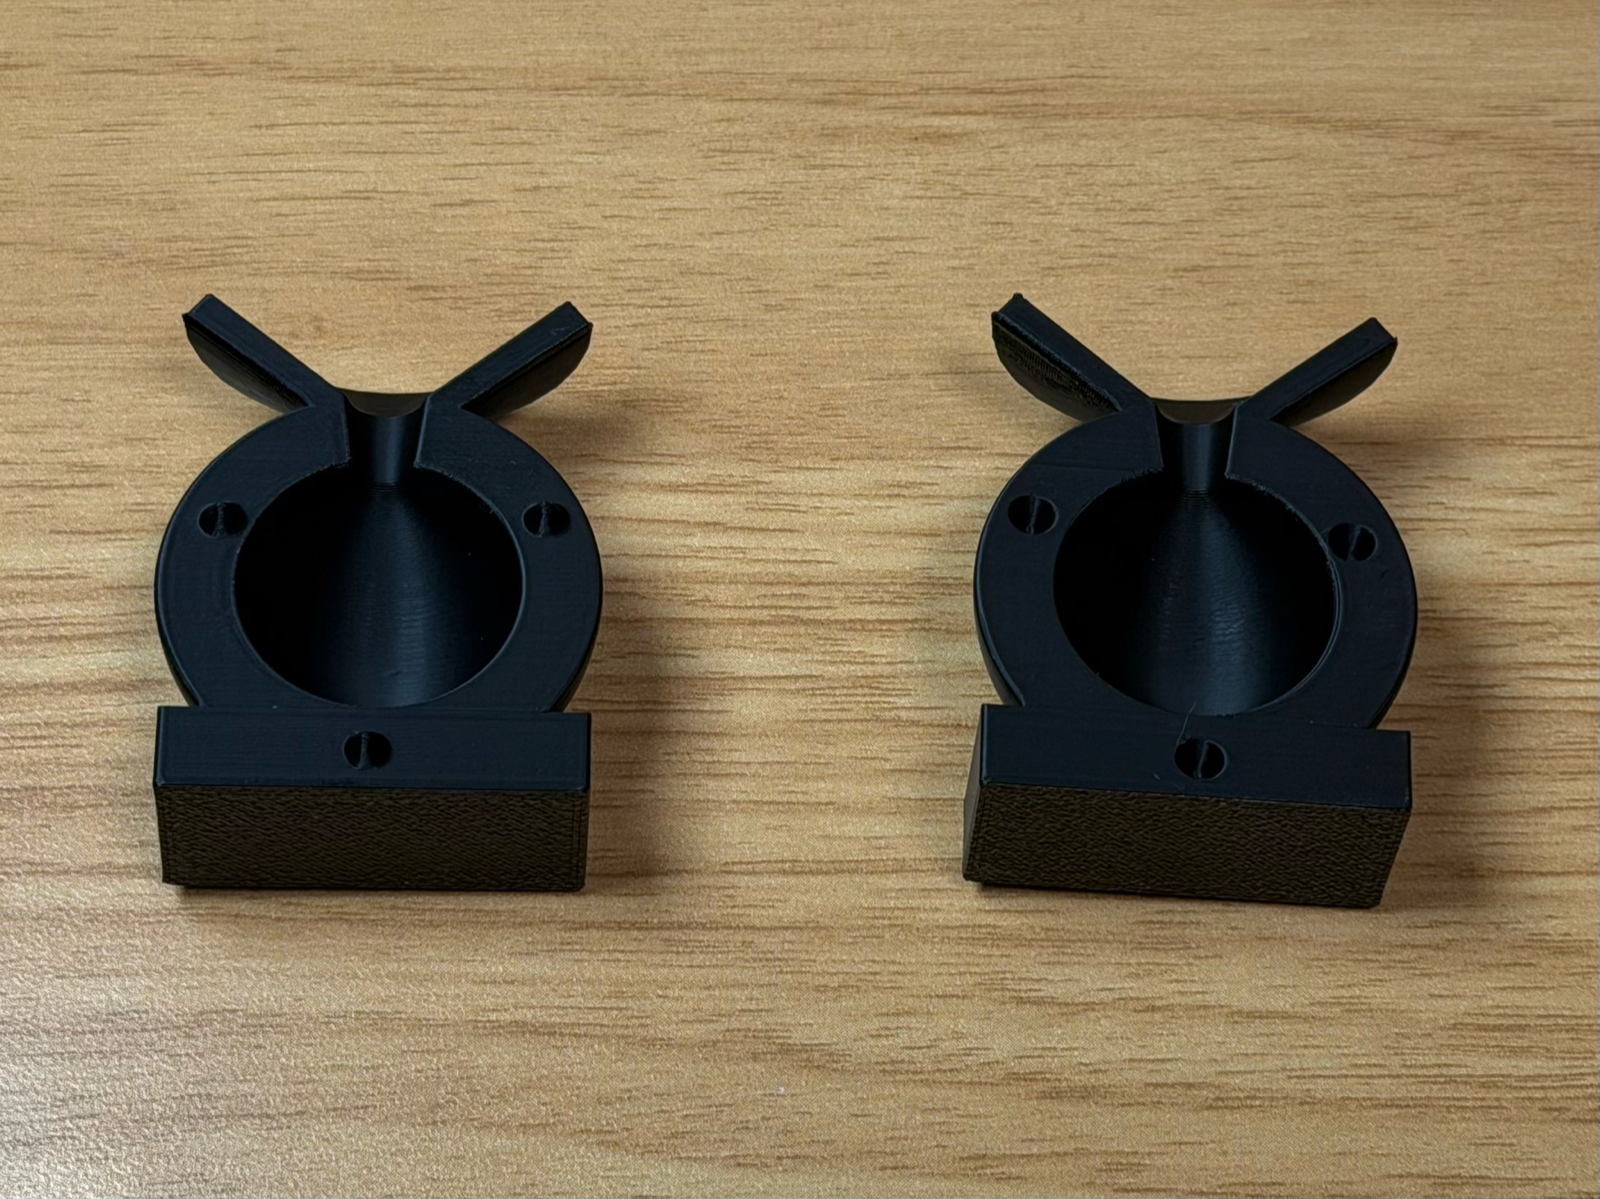
型は使う前に、中性洗剤などで一度洗っておくことをおすすめします。今回は洗わずに使ったところ、合わせ面で硬化不良が起きました(後述)。
よく乾かしたら、左右の型をダボで合わせます。
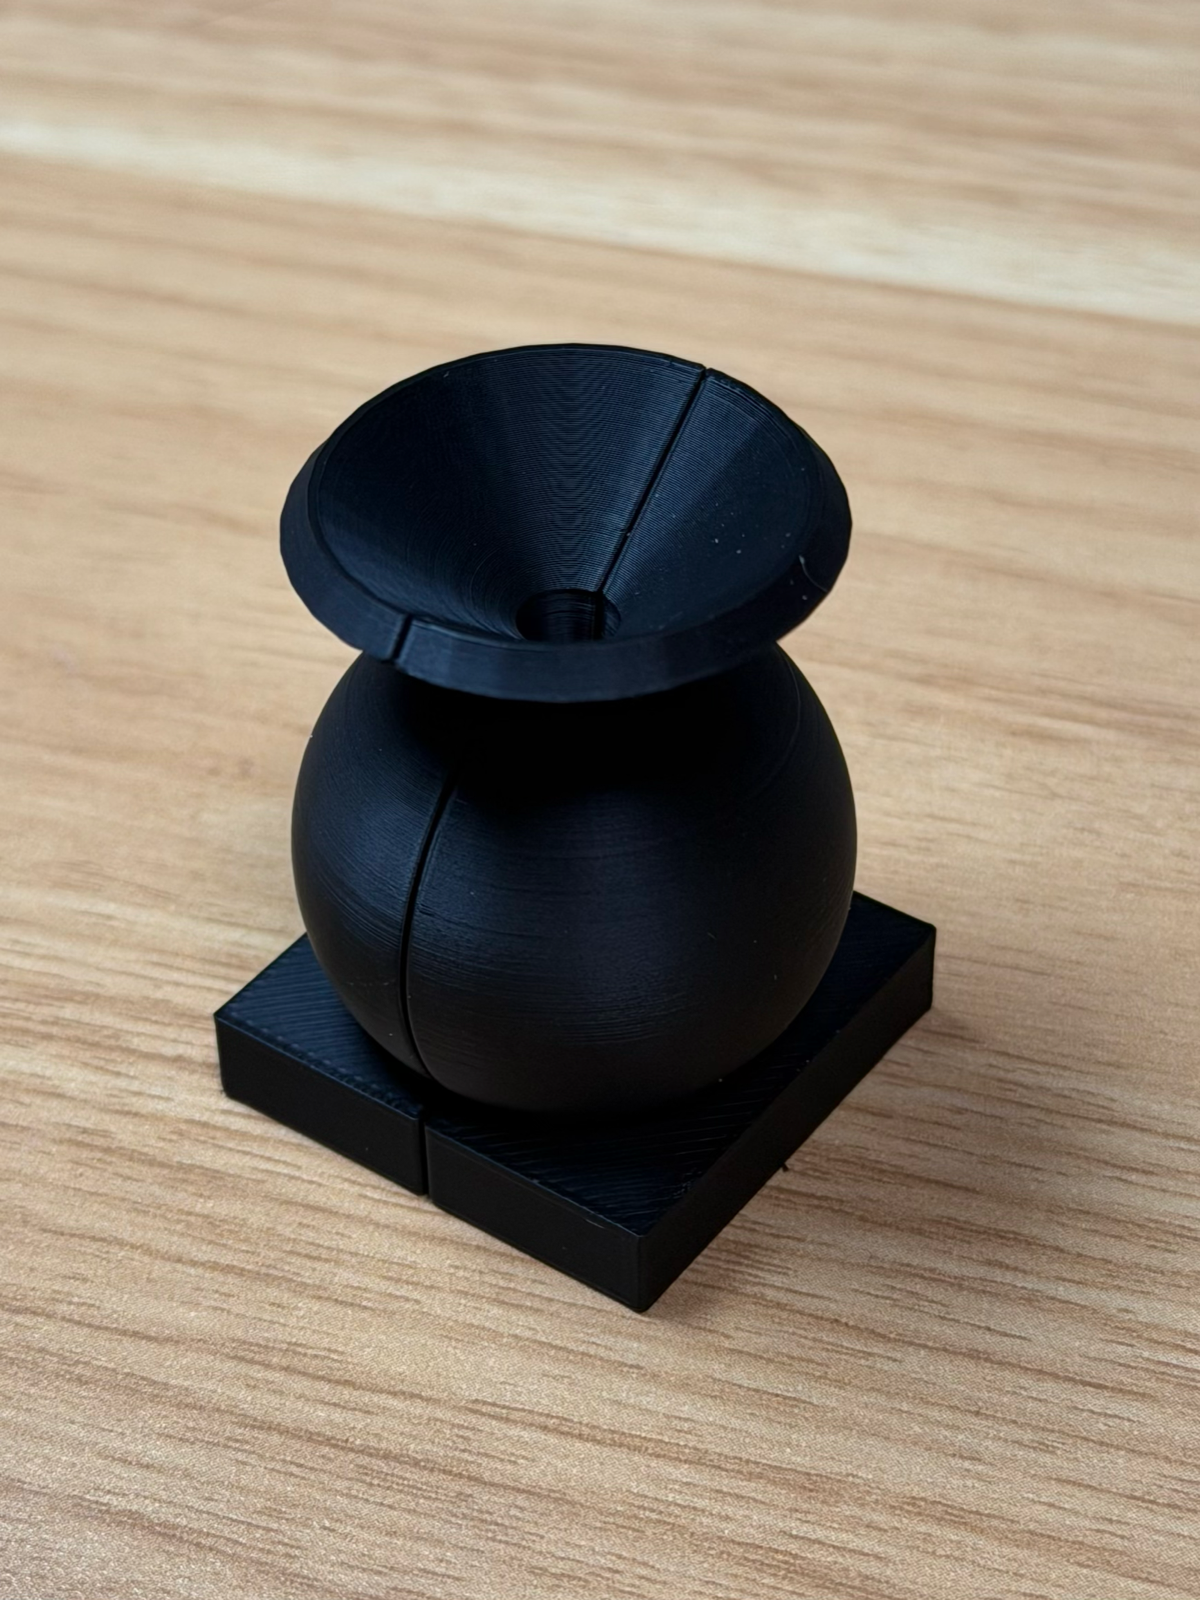
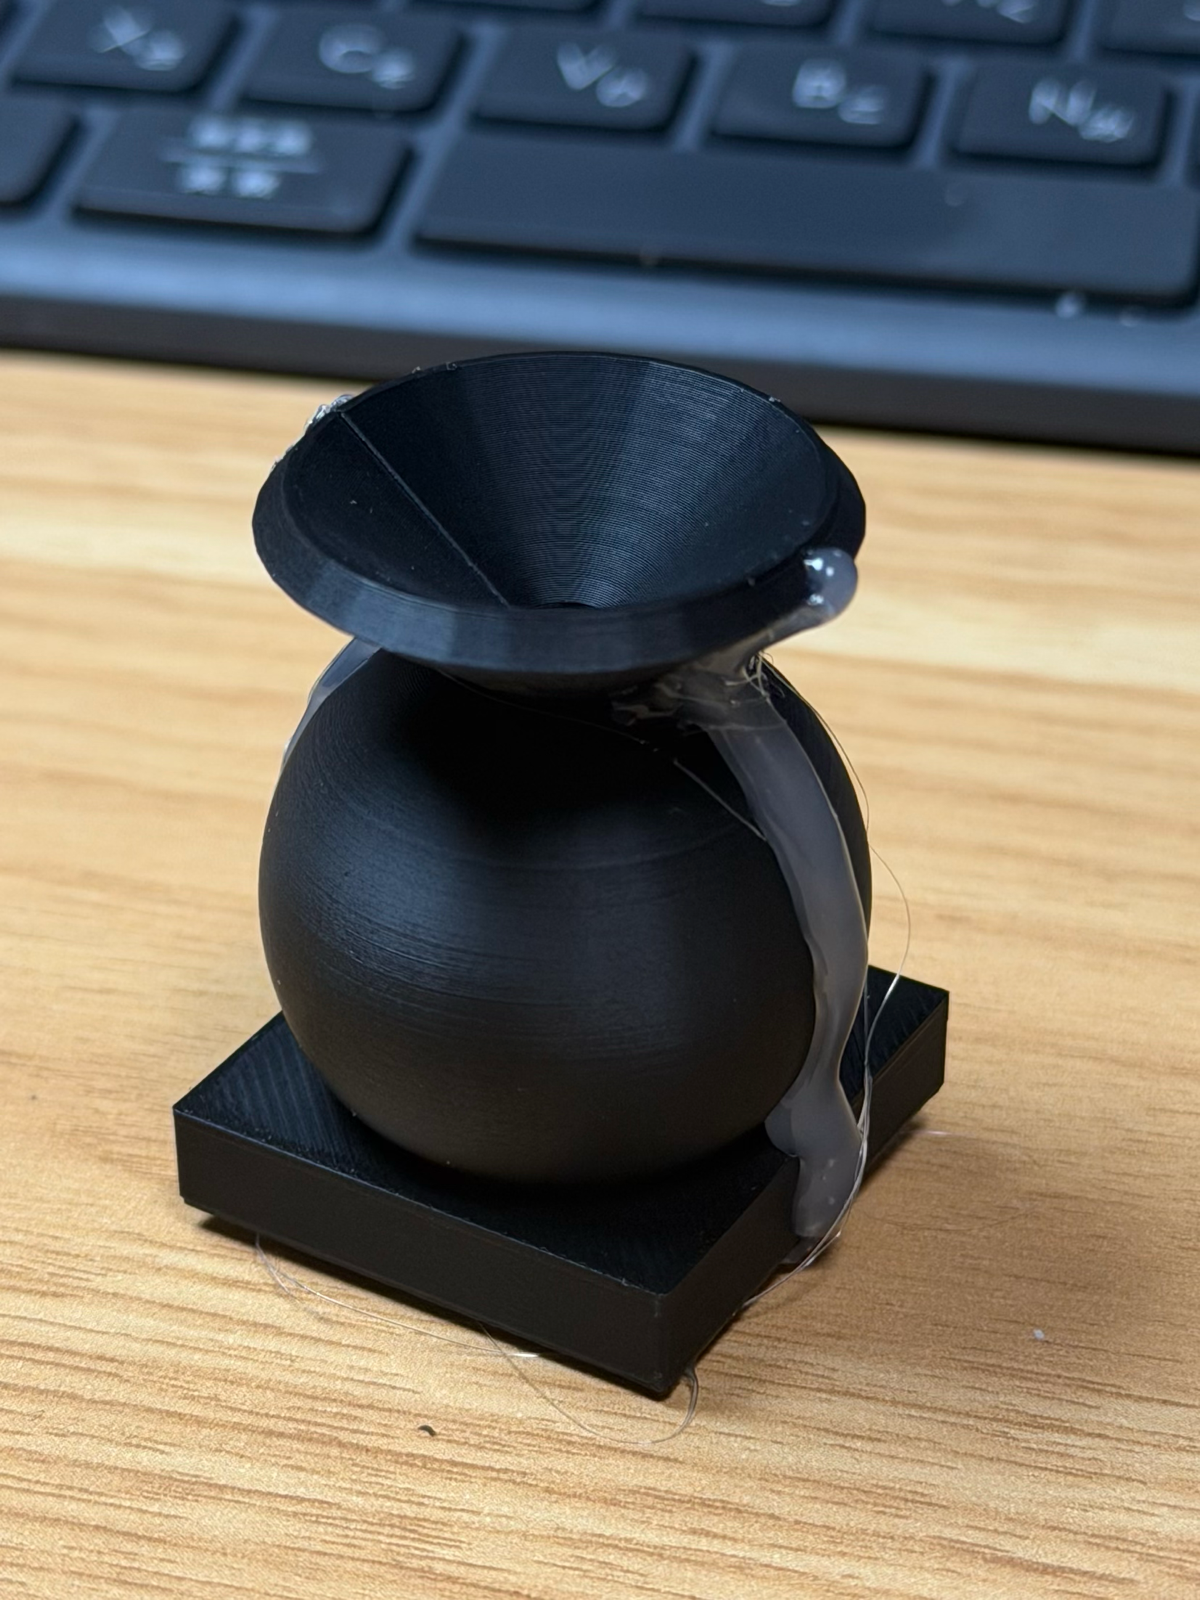
合わせたら、合わせ目に沿ってグルーガンで固定します。 このとき、隙間が残らないように気をつけてください。ここが甘いと、流し込んだあとにシリコーンが漏れ出て大惨事になります。
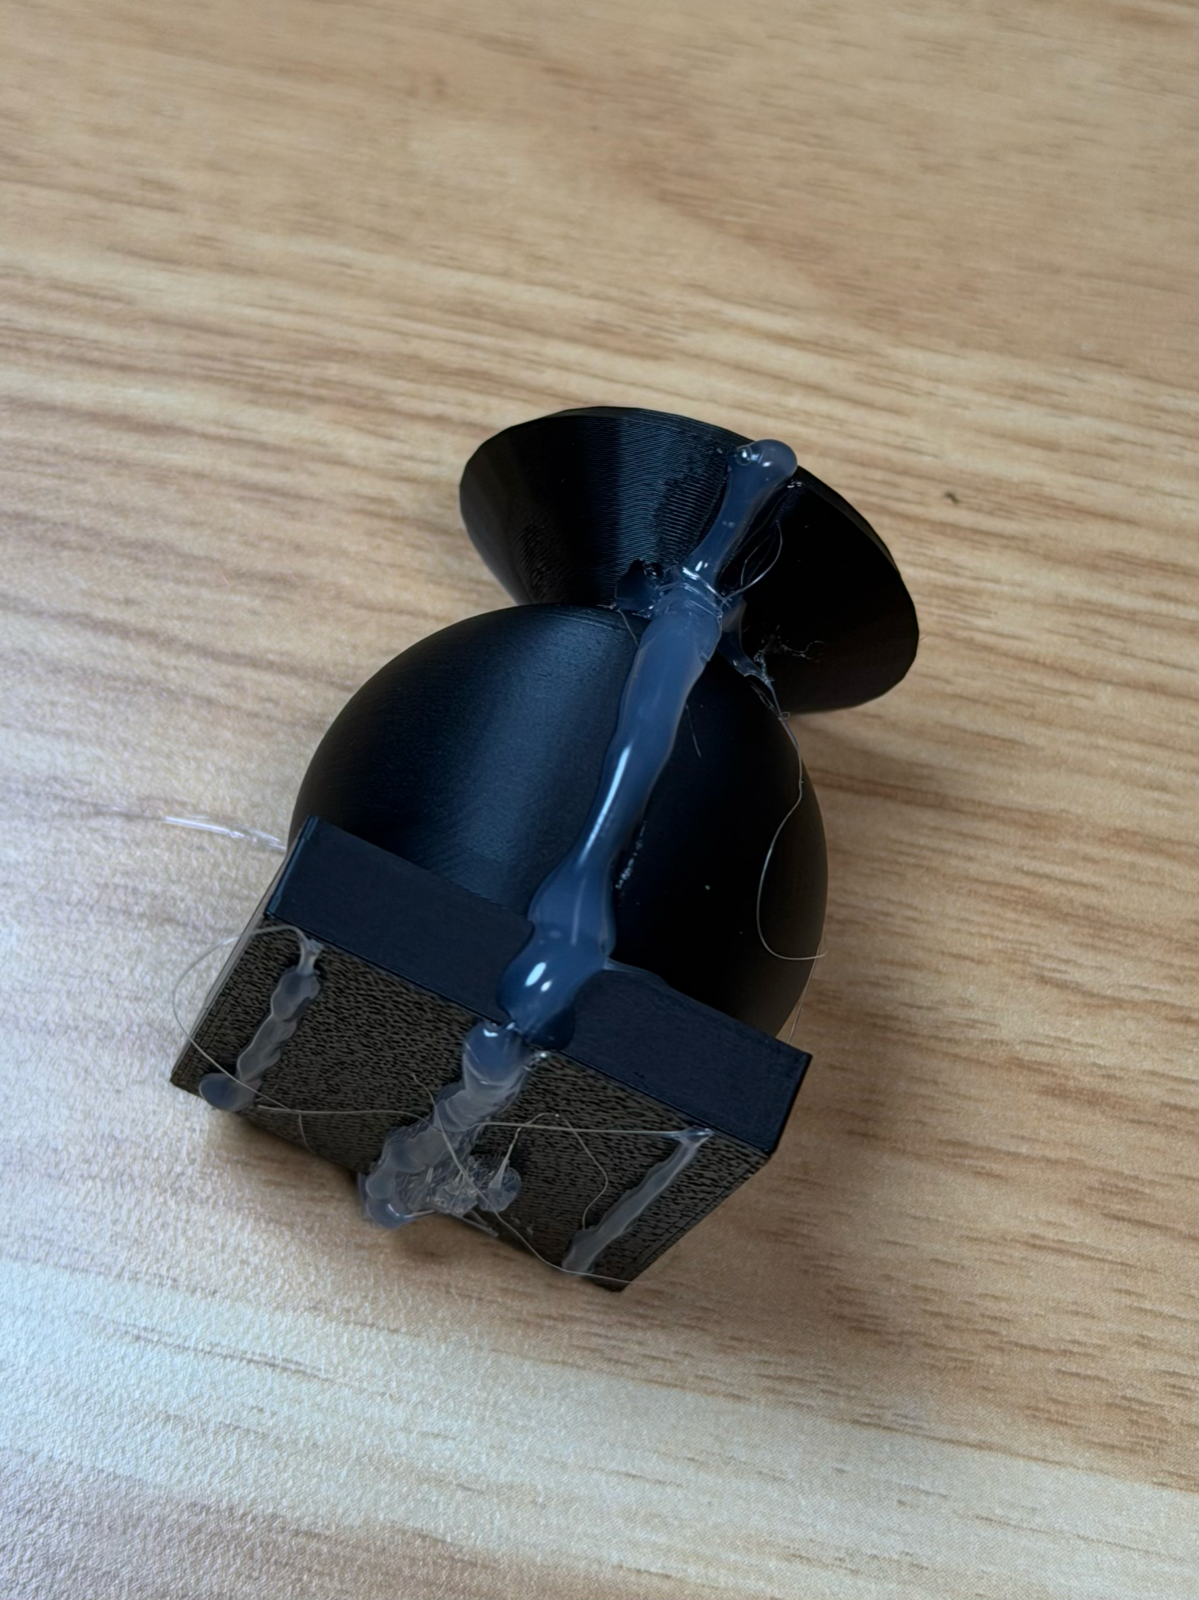
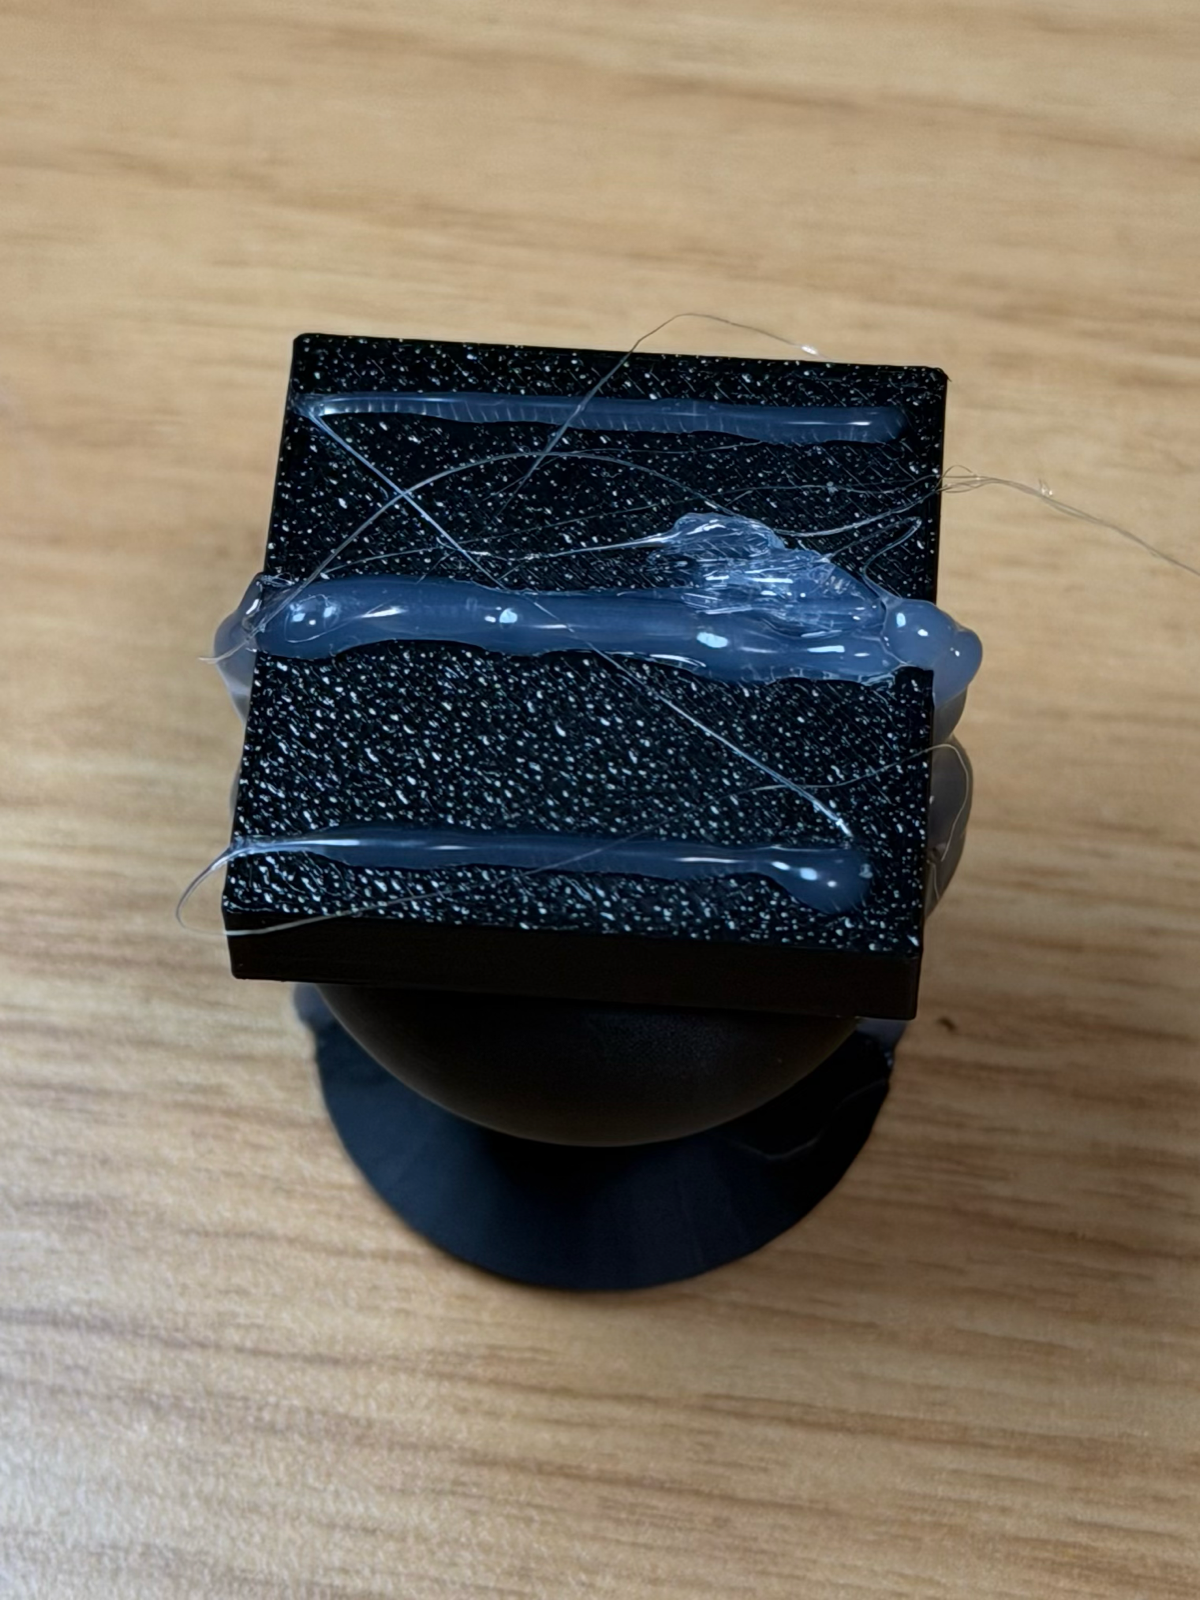
注ぎ口の縁から台座まで、合わせ目をぐるっと埋めました。
シリコーンを計量する#
必要な量を計算する#
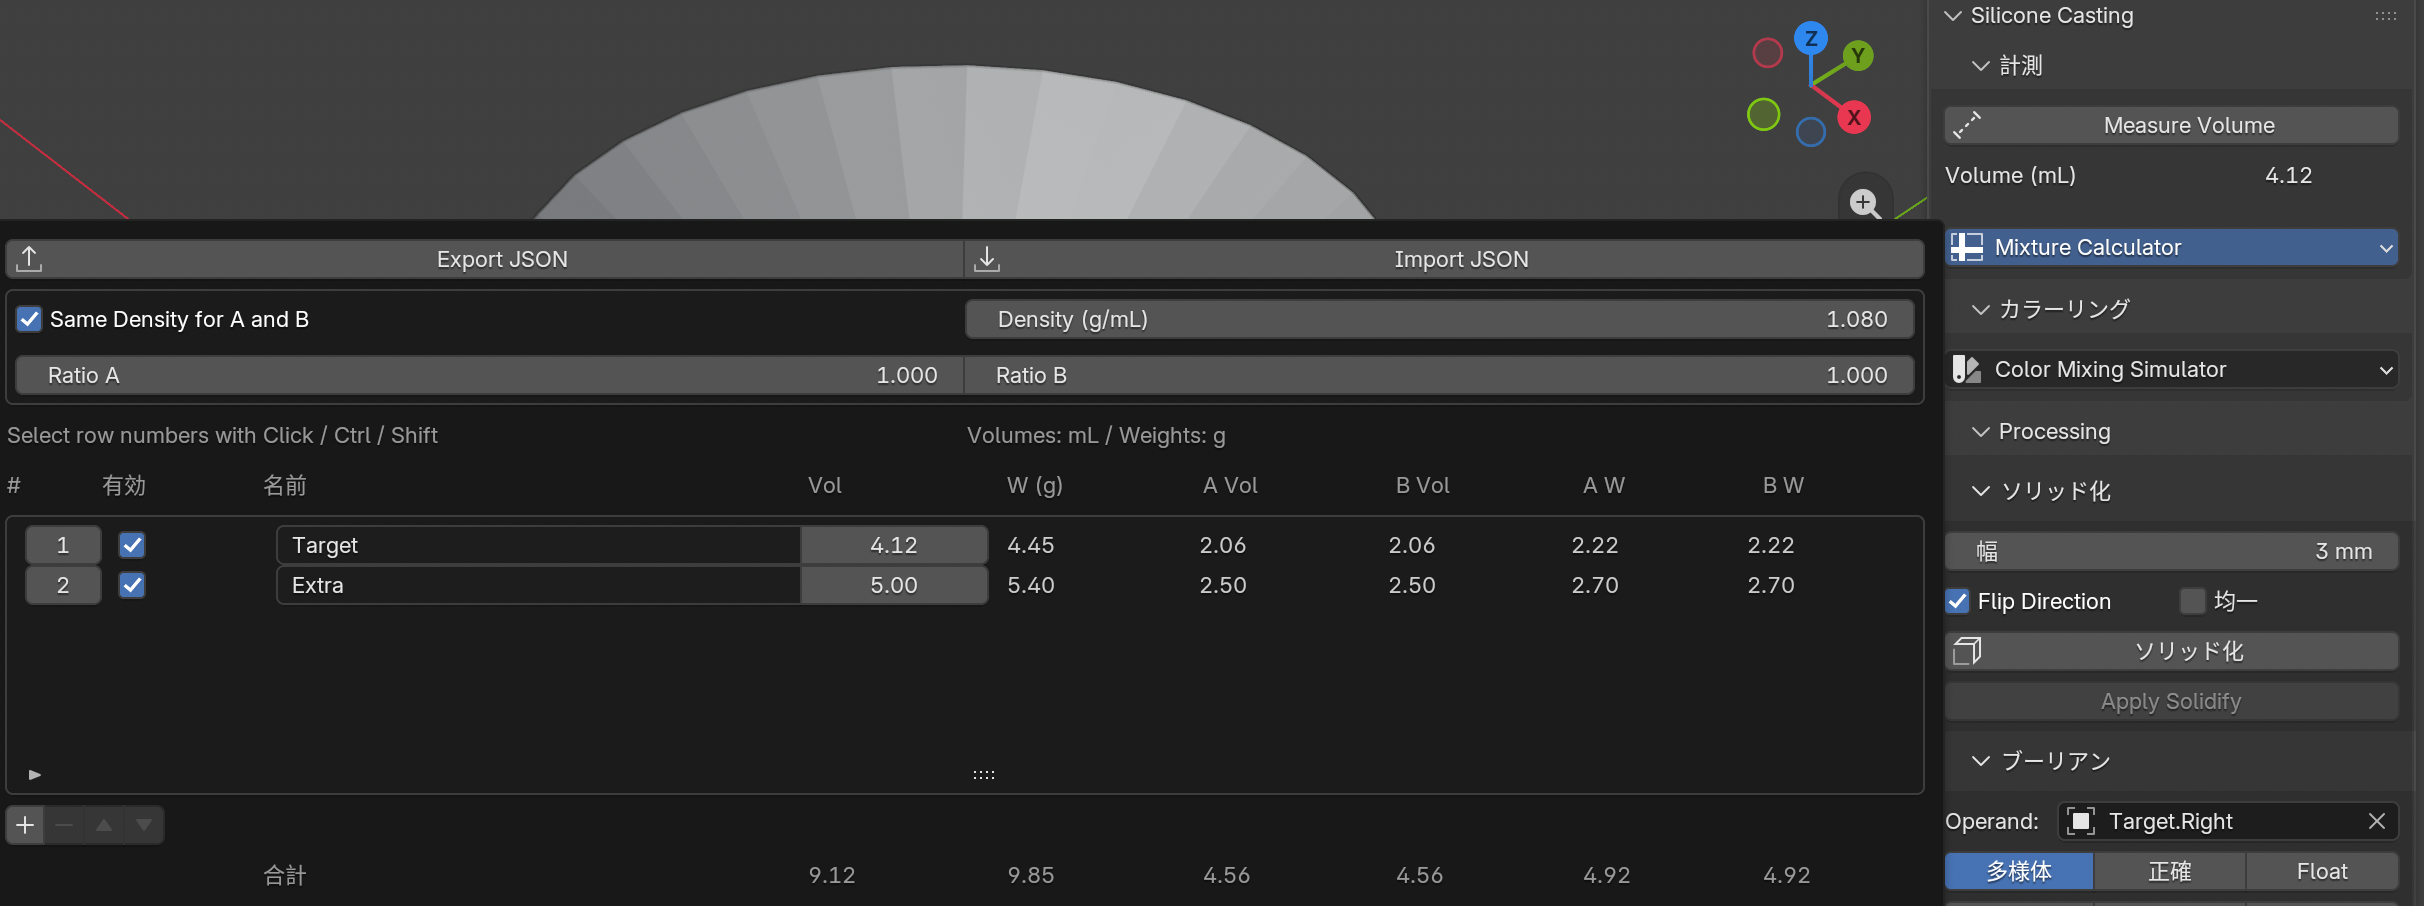
番外編で紹介したアドオンの Measure Volume で、マスターモデル(Target)の体積を測ります。 直径20mmほどの球なので、4.12mLでした。
実際に混ぜるときはカップや注ぎ口にも残るので、その分として Extra に5mLほど追加しておきます。 Mixture Calculator に密度と配合比を入れると、A剤・B剤それぞれの重さが分かります。今回は合計9.12mL、A剤・B剤ともに4.92gです。 この計算結果は、前回配布したサンプル型.blendに保存してあります。
用意するもの#
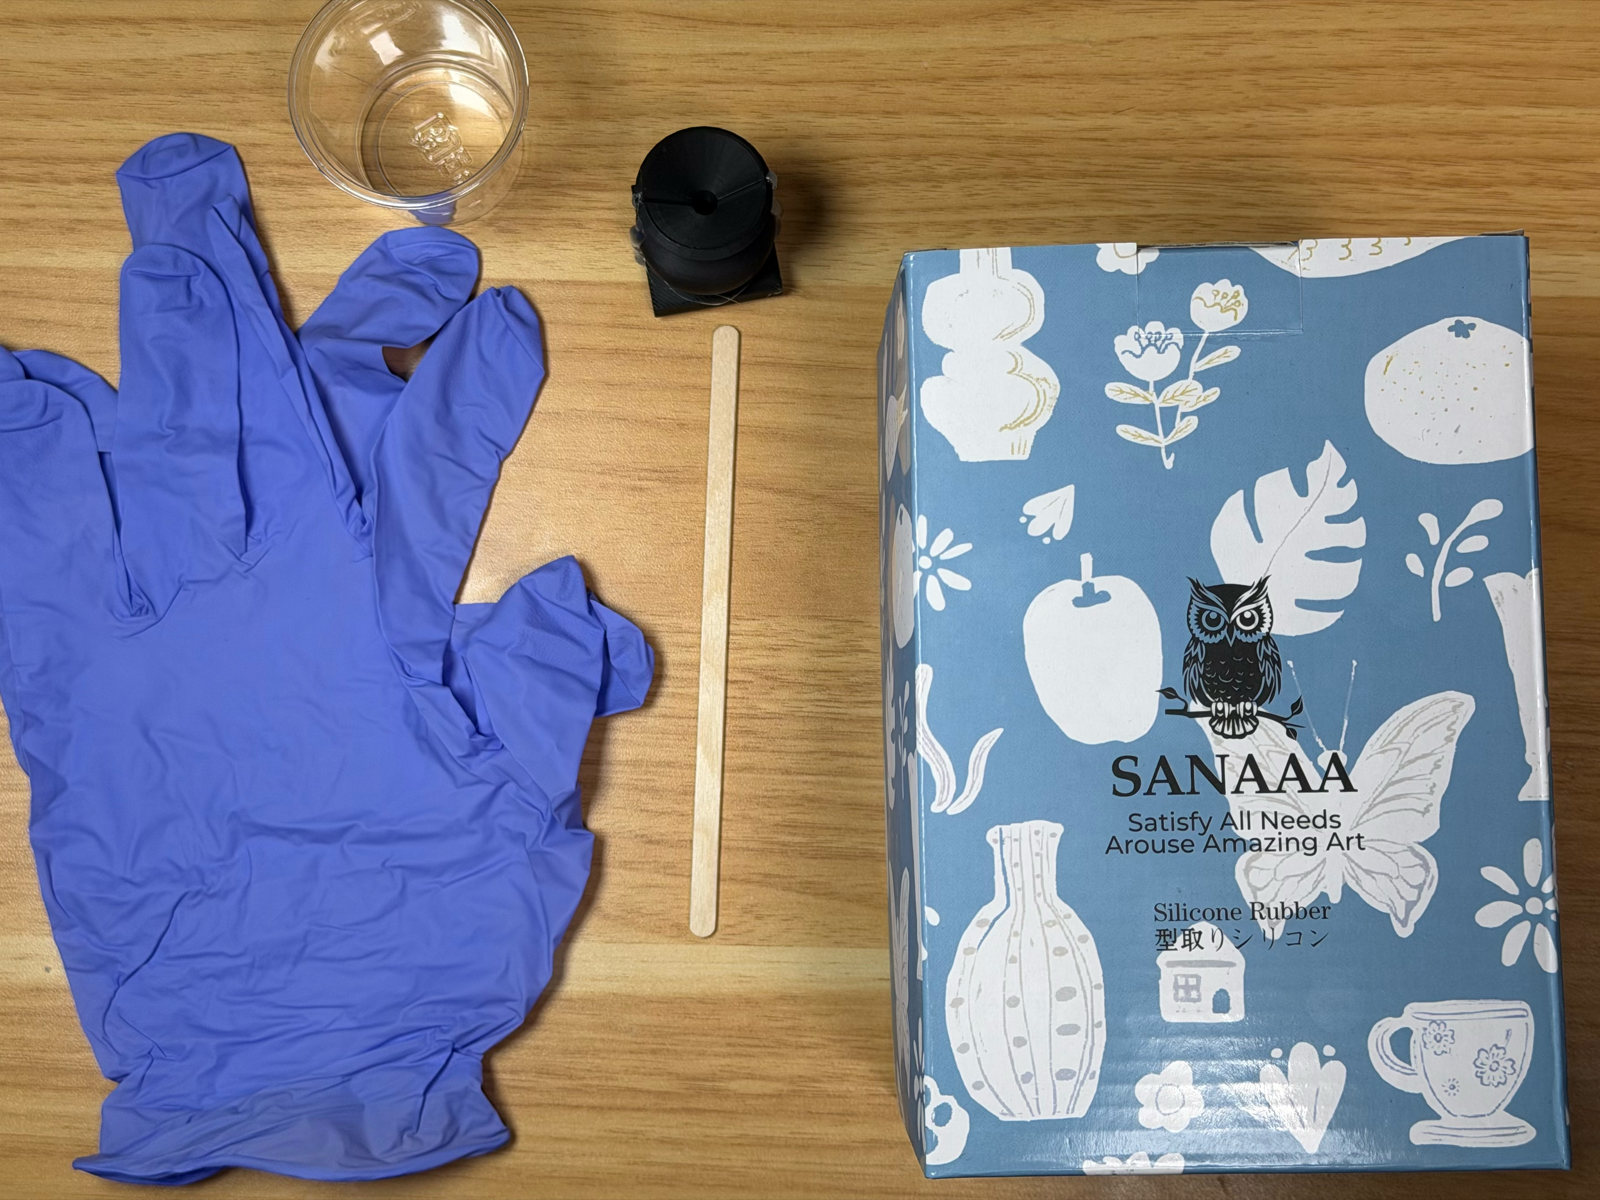
シリコーンは今回、SANAAAの5Aを使いました。硬度の選び方は第1回を参照してください。
そのほか、ニトリル手袋、マドラー、30mLのカップ、0.1g精度の秤を用意します(写真には誤って60mLのカップが写っています)。
混ぜて脱泡する#
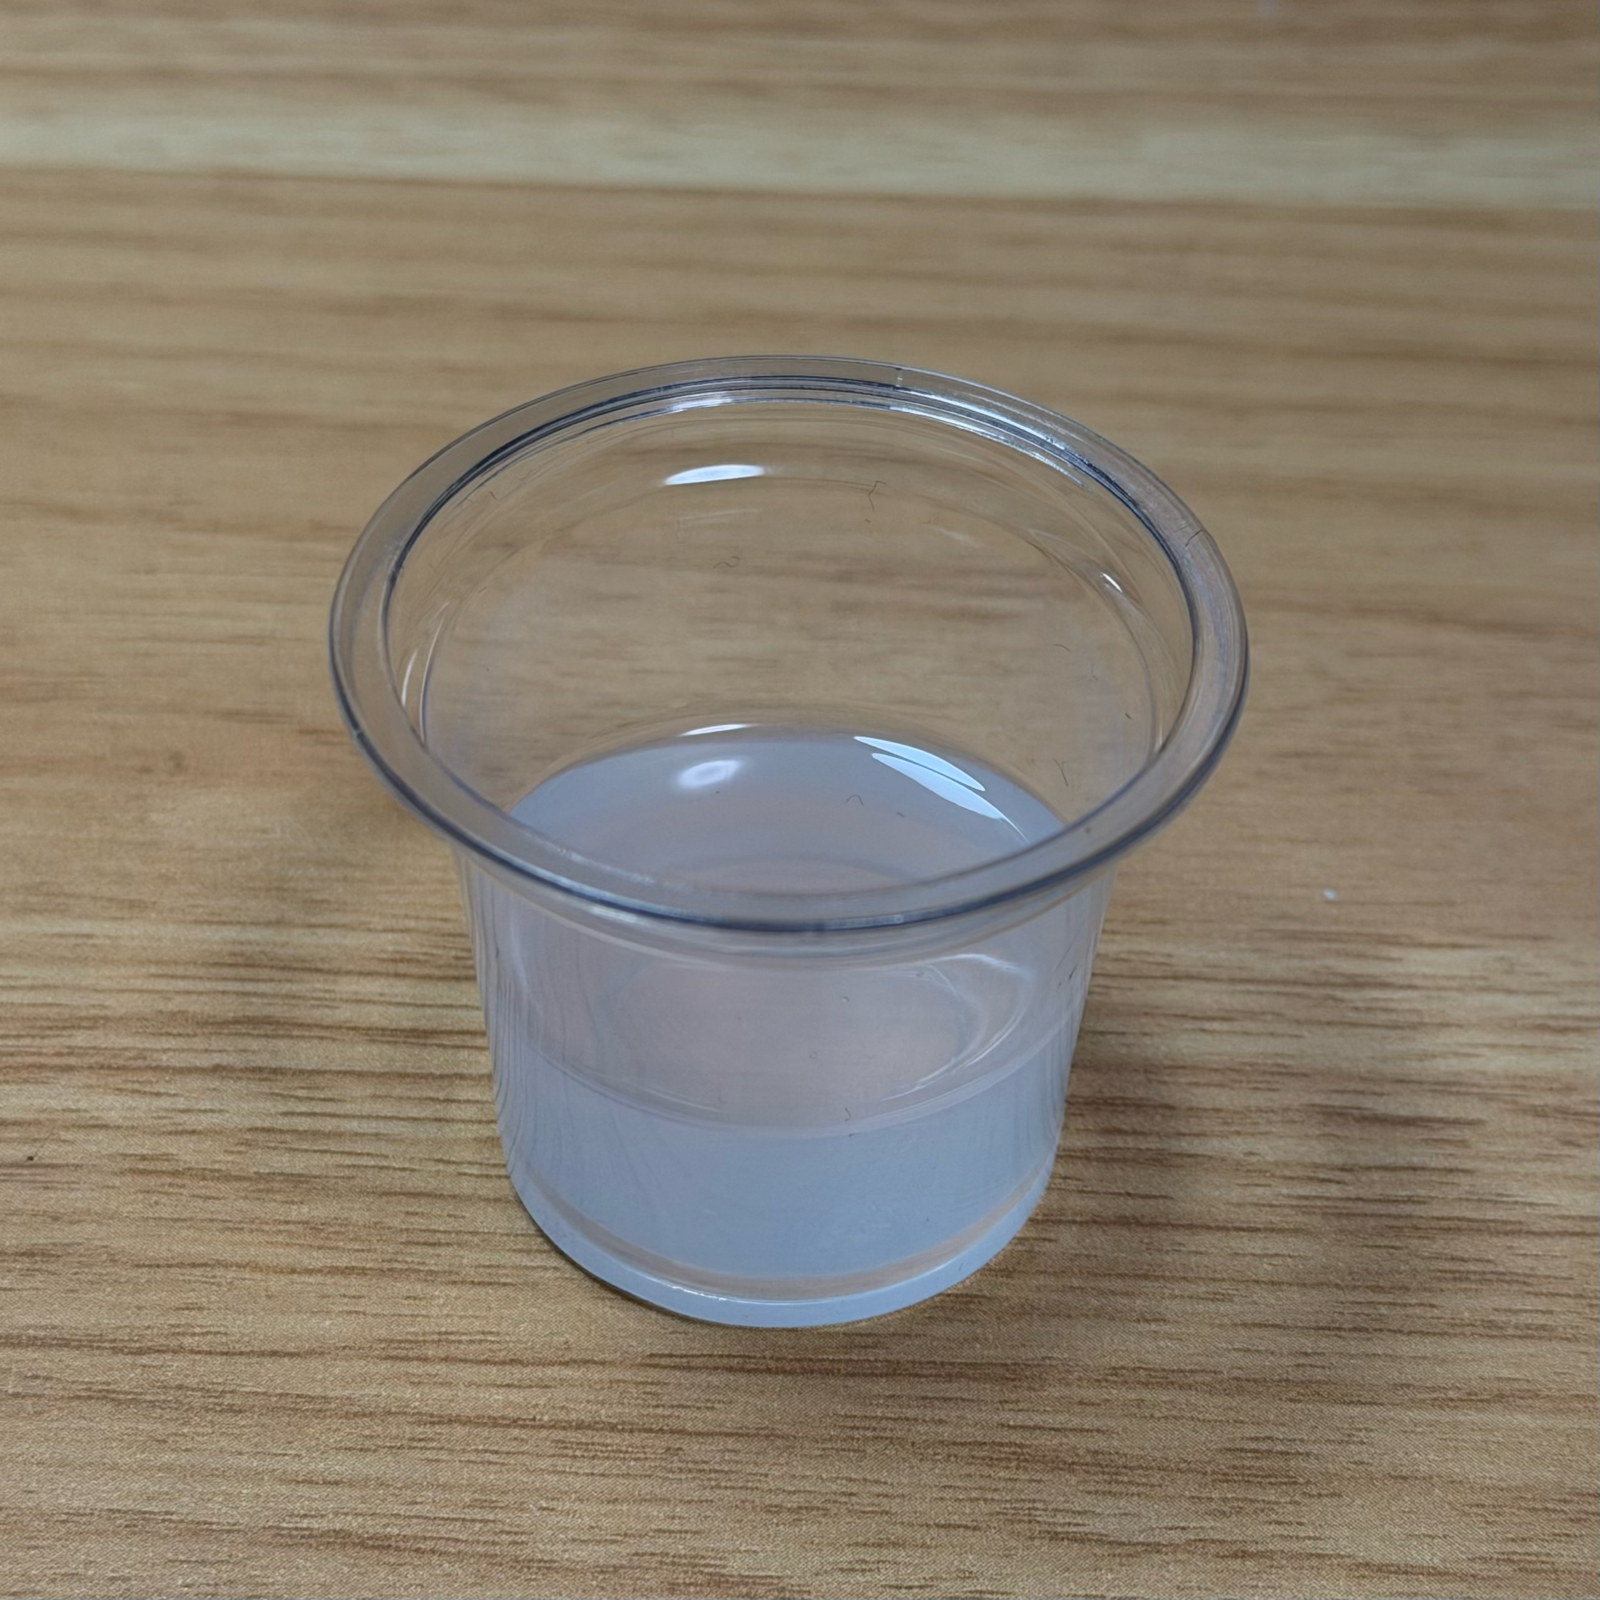
A剤とB剤をそれぞれ4.92gずつ計量し、マドラーでよく混ぜます。 混ぜたあと、真空脱泡器にかけて気泡を抜いたものがこちらです。
流し込んで硬化させる#
脱泡したシリコーンを、注ぎ口から少しずつ流し込みます。
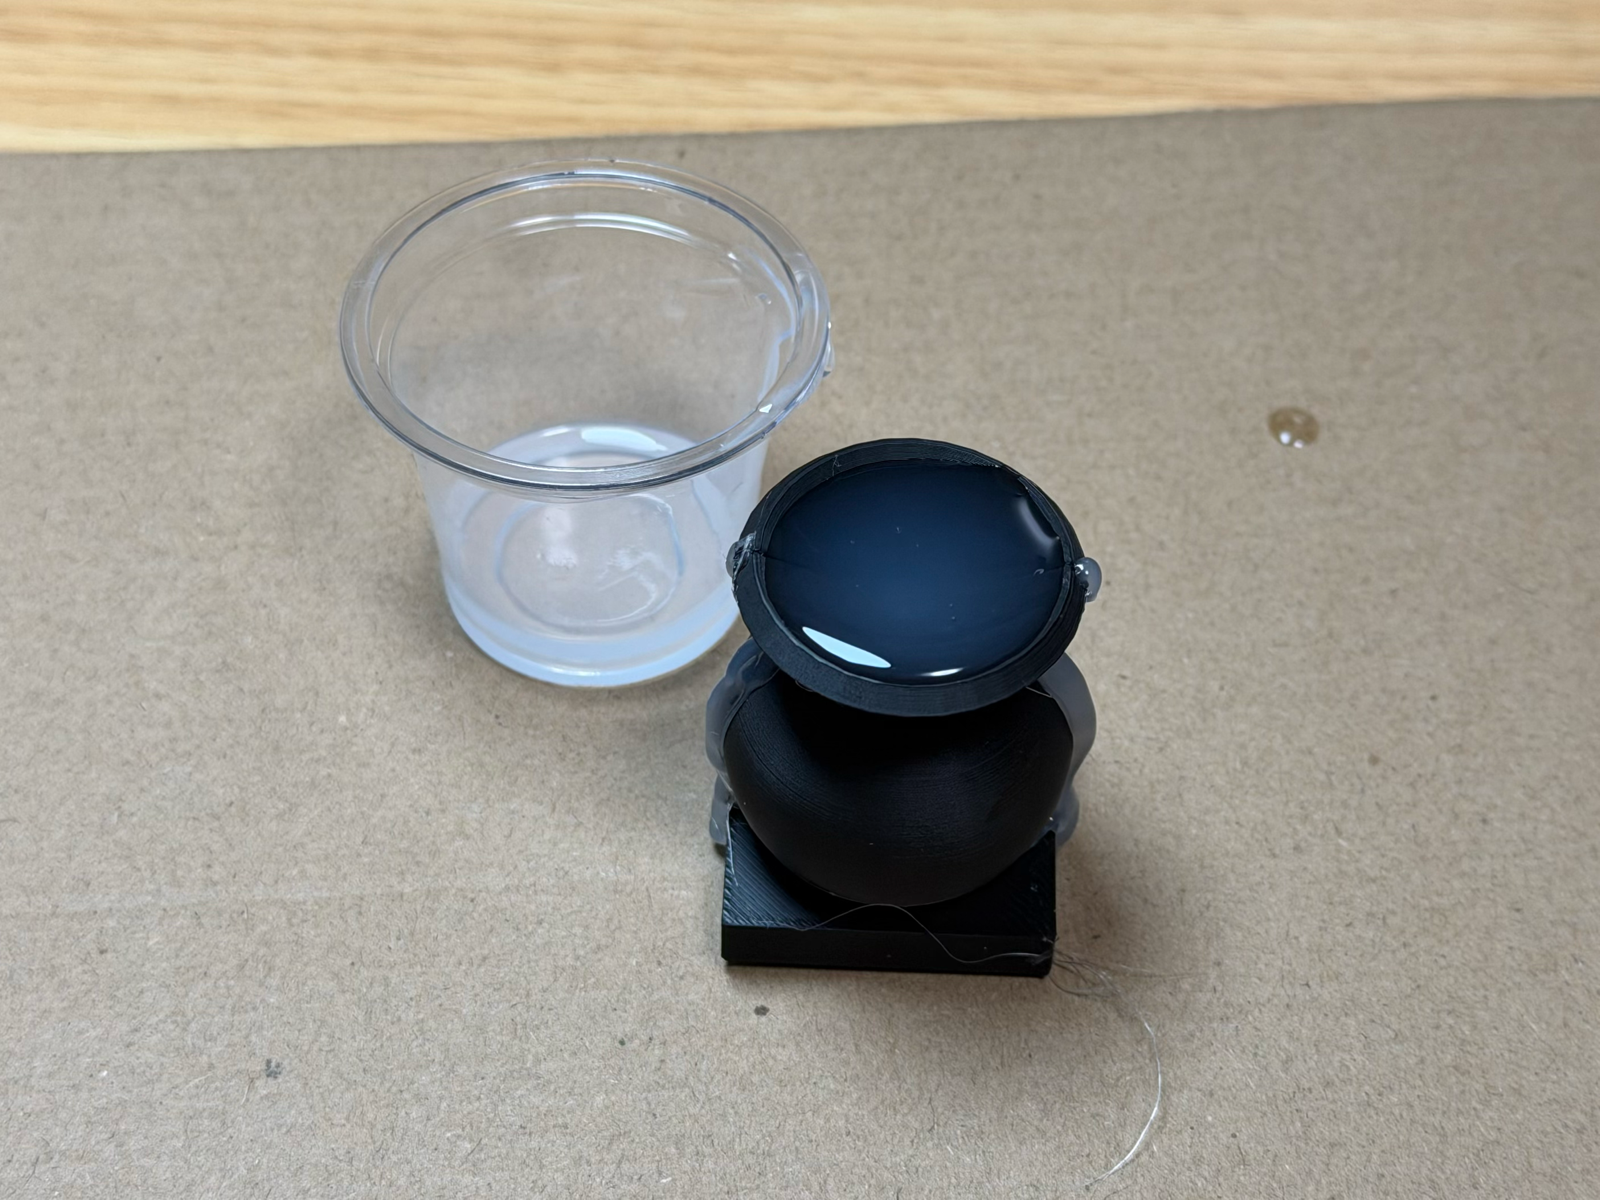
室温で硬化させる場合、冬なら丸1日、夏なら3〜4時間ほどで型から取り出せます。 私はテスコムのコンベクションオーブンを使い、40度で4時間加熱しています。
取り出して仕上げる#
硬化したら、グルーを剥がして型をぱかっと開け、中身を取り出します。
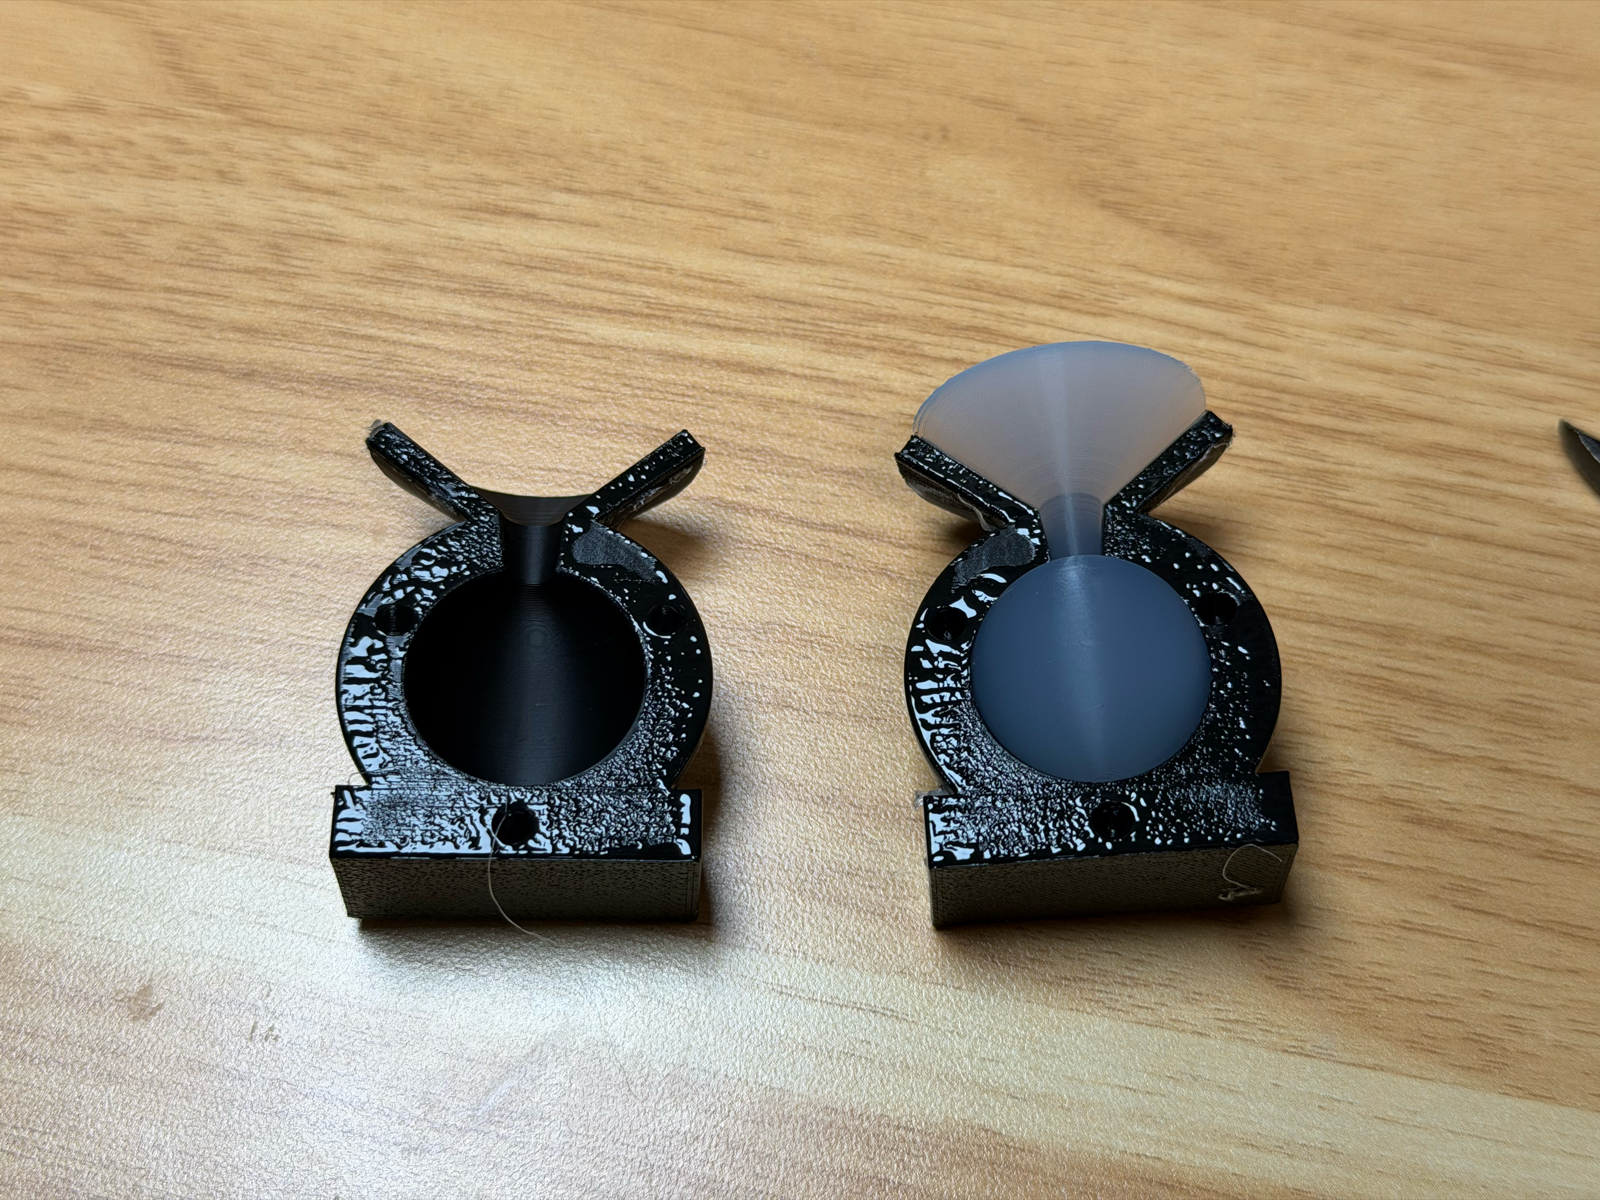
注ぎ口や合わせ面の部分にバリができるので、ニッパーや小バサミで切り取ります。 私はCloverのカットワークはさみ115を愛用しています。
硬化不良について#
写真をよく見ると、型の合わせ面がテカテカと光っています。これは合わせ面に漏れ出たシリコーンが硬化せず、ベタベタのまま残ったものです。 型の内側のボールは硬化していたので、合わせ面に何かが付いていて、それが硬化を妨げたのではないかと考えています。
プラチナ付加型のシリコーンは、硫黄やアミンなどが触れると硬化不良を起こします(第1回を参照)。 3Dプリントした型にも、印刷後の取り扱いの中で何かが付いている可能性があるので、型を使う前に中性洗剤などで一度洗っておくとよいでしょう。
完成#
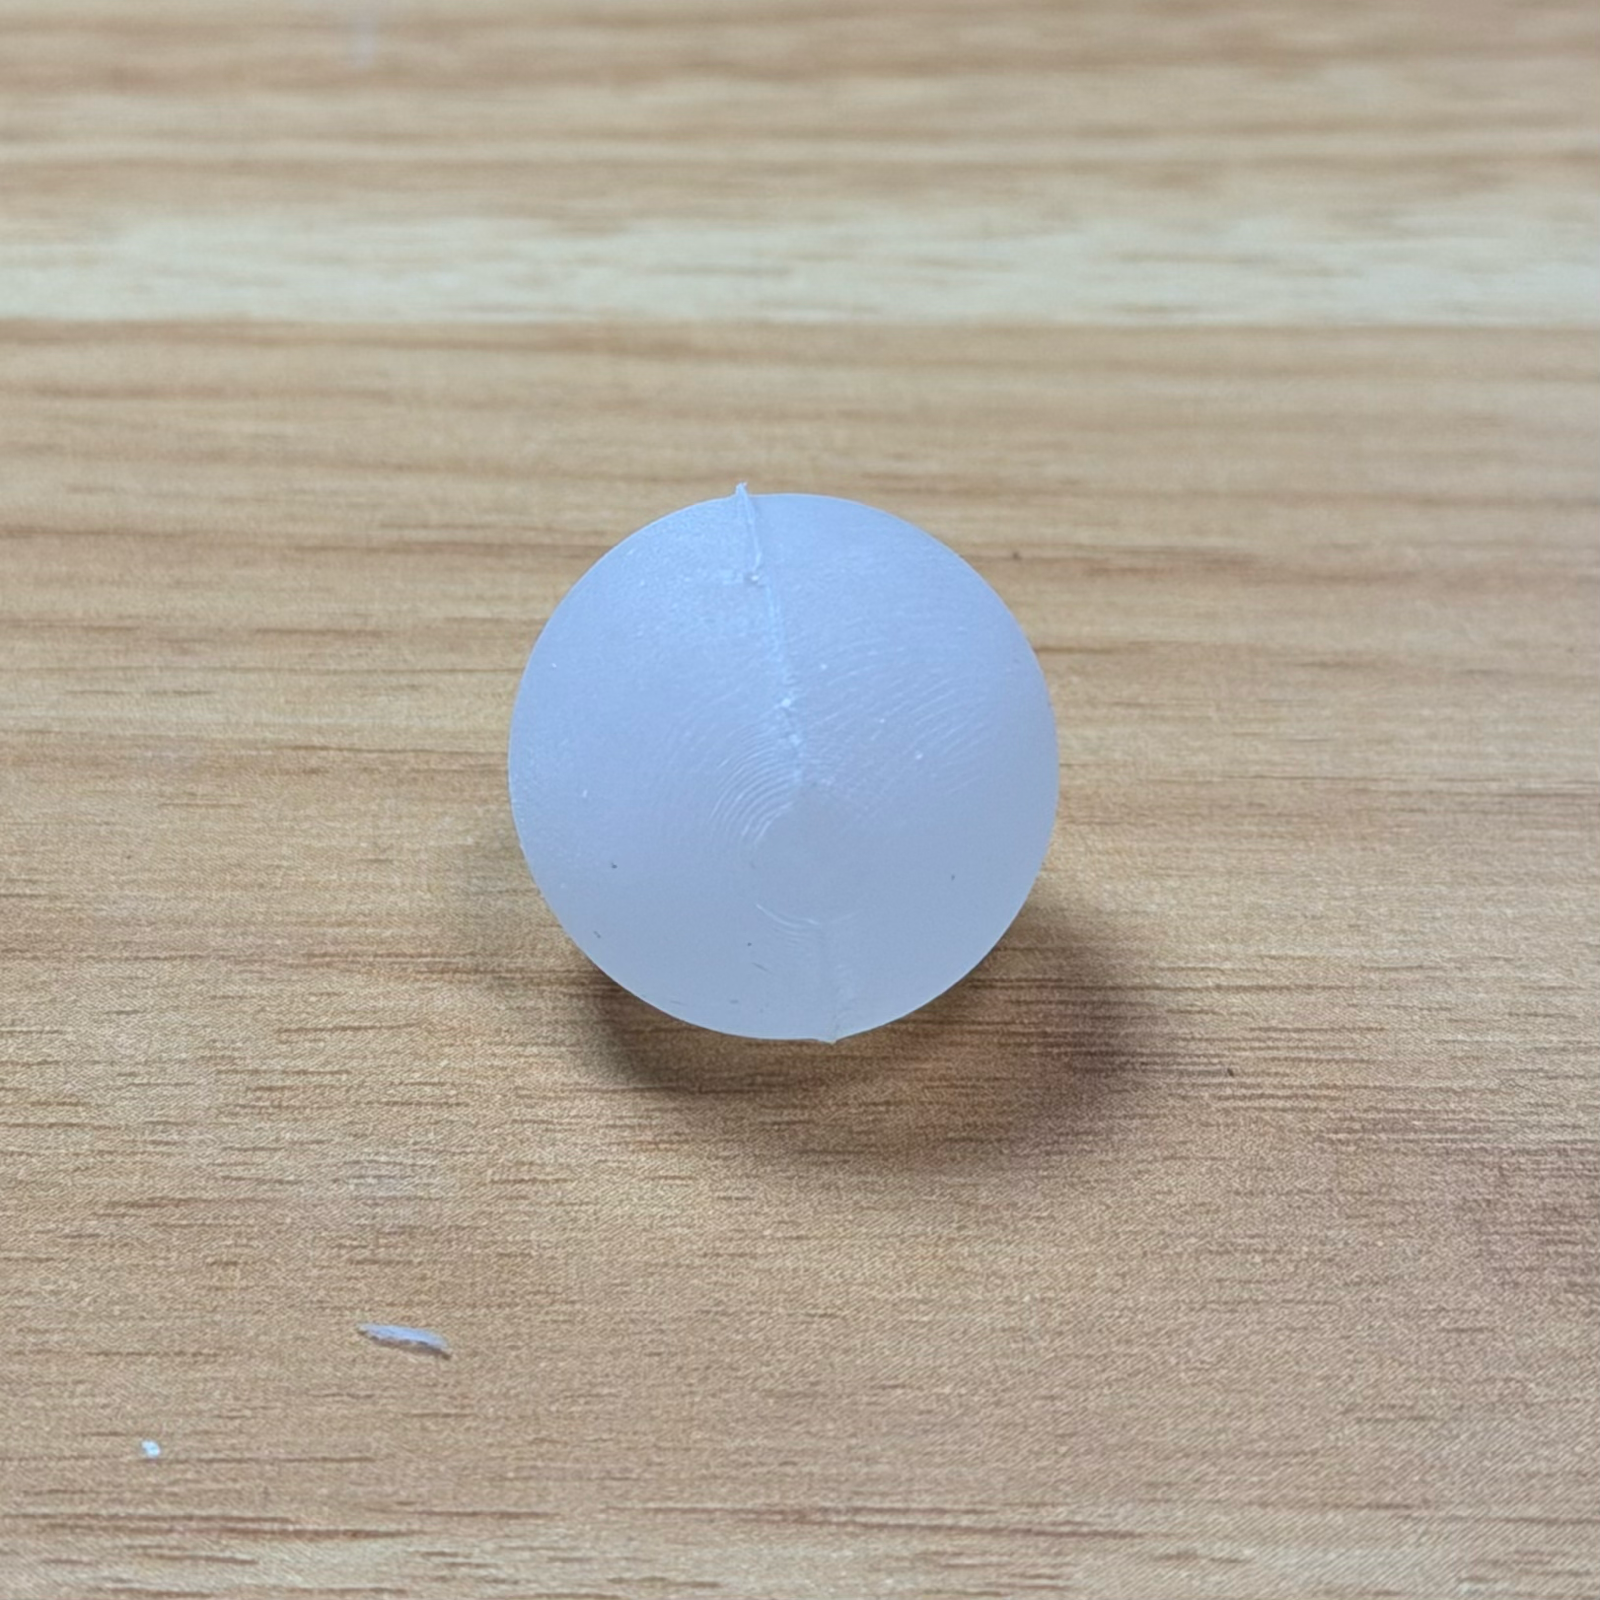
シリコーンボールが完成しました。
シリコーンは表面にゴミやほこりが付きやすいので、完成品にはベビーパウダーをまぶしておくのがおすすめです。ベビーパウダーはタルク系のものを選ぶとよいでしょう。
まとめ#
前回作った型にシリコーンを流し込み、シリコーンボールを造形しました。 型の固定で隙間を残さないこと、体積から必要な量を計算して少し多めに計量すること、そして型を使う前に洗っておくことが、失敗を減らすポイントです。